Realizacja usług i procesów dla biznesu

RALEN GROUP / Procesy produkcyjne

09 / PRODUKCJA

Powtarzalna realizacja zmiany od materiału do raportu.

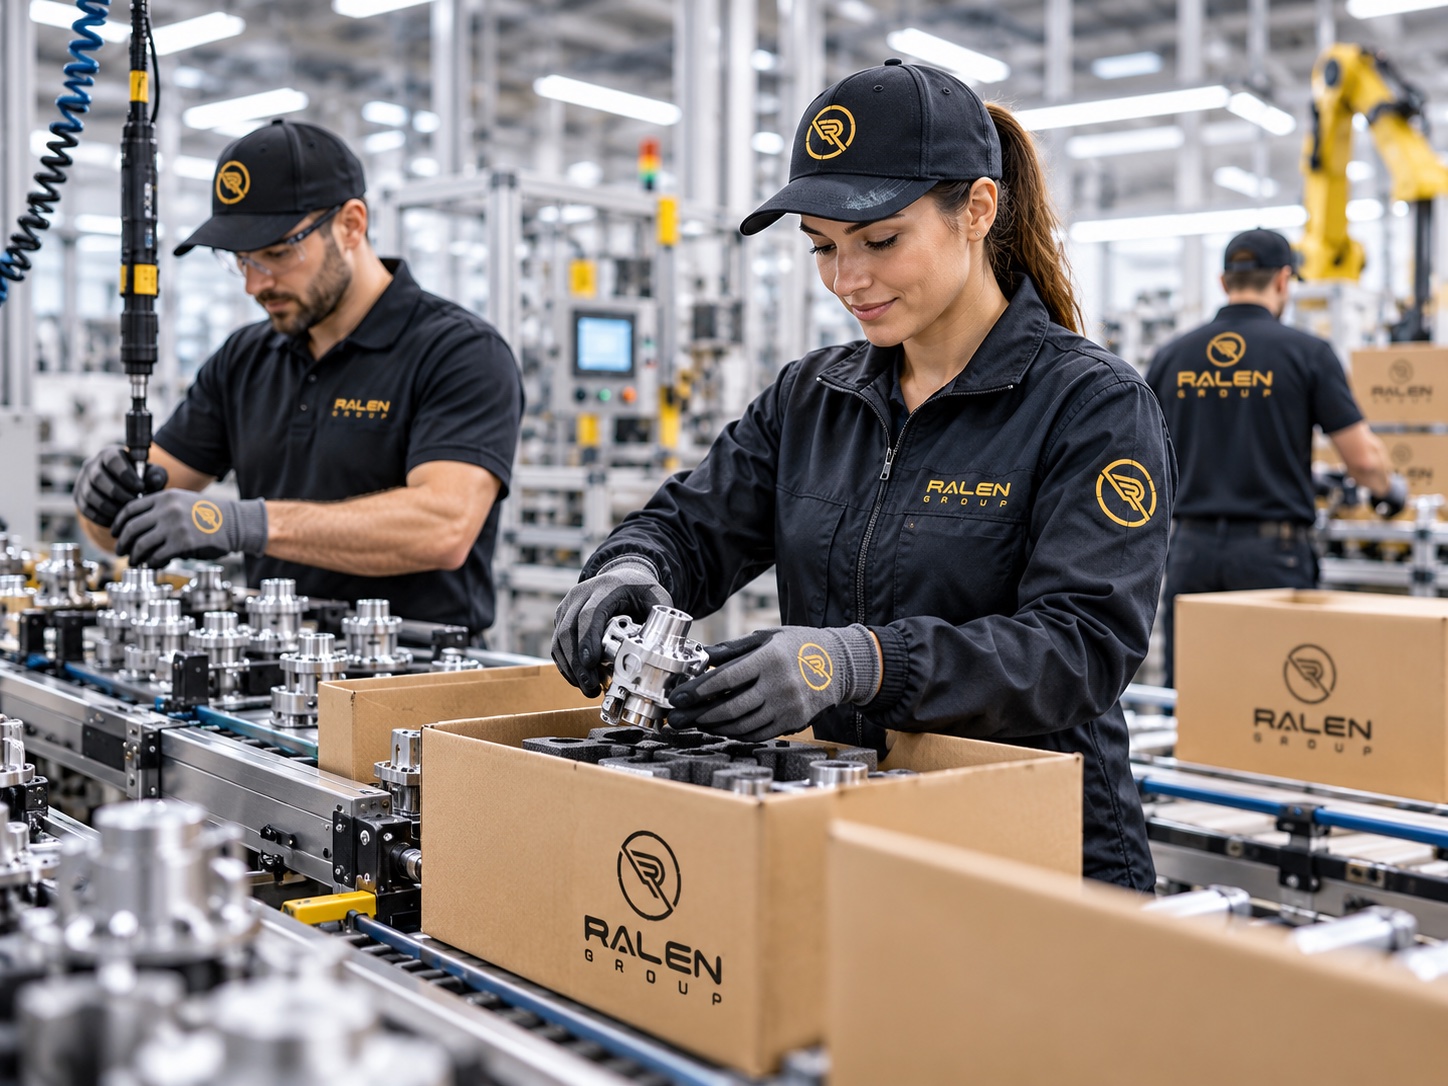
Montaż, pakowanie, obsługa stanowisk, sortowanie, kontrola wizualna i rework opisane w standardzie pracy oraz planie kontroli klienta.

Omów zakres współpracy
Procesy produkcyjne — Przygotowanie stanowiska
09 / PRODUKCJA · ZAKRES I ODPOWIEDZIALNOŚĆRALEN GROUP · PROCESY PRODUKCYJNE

Stabilna produkcja wymaga widocznego planu, dostępnego materiału, aktualnej instrukcji i szybkiej reakcji na niezgodność. Przed rozpoczęciem trzeba rozdzielić odpowiedzialność za parametry procesu, zwolnienie wyrobu, utrzymanie maszyny, przezbrojenie i decyzje jakościowe. Wykonawca procesu działa w granicach uprawnień i standardu zakładu.

ZAKRES USŁUGI

Proces opisany od wejścia do odbioru.

Każdy etap opisuje wykonawcę, kryterium zakończenia, dokument i osobę odbierającą.

  1. 01

    Montaż i obsługa stanowisk

    Przygotowanie narzędzi i komponentów, kolejność operacji, montaż, kontrola kompletności oraz przekazanie produktu. Instrukcja musi zawierać wersję, punkty krytyczne, zdjęcia lub rysunki zatwierdzone przez klienta i reakcję na brak.

  2. 02

    Sortowanie i kontrola wizualna

    Kryteria zgodności, wzorce, oświetlenie, limity wad i sposób zapisu są uzgadniane z jakością. Niejasne przypadki trafiają do kwarantanny i decyzji uprawnionej osoby, zamiast być oceniane intuicyjnie.

  3. 03

    Rework i selekcja

    Operacja poprawkowa ma zatwierdzoną instrukcję, identyfikację partii, zapisy przed i po, określoną próbę ponownej kontroli i limit powtórzeń. Bez decyzji technicznej nie wprowadza się zmian w wyrobie.

  4. 04

    Pakowanie i etykietowanie

    Wybór opakowania, układ, ilość, etykieta, numer partii i zabezpieczenie produktu zgodnie ze specyfikacją. Zmiana klienta lub rynku wymaga aktualnej wersji instrukcji pakowania.

  5. 05

    Zasilanie i przepływ materiału

    Przygotowanie komponentów, uzupełnianie stanowisk, kontrola partii i zwrot nadwyżek. FIFO lub inna reguła rotacji musi być zgodna z wymogami identyfikowalności i stanem produkcji.

  6. 06

    Zmiany i planowanie

    Liczebność stanowisk, wielkość partii, przerwy, przezbrojenia, utrzymanie i wahania planu powinny być ujęte w harmonogramie. Przekazanie zmiany zawiera otwarte zadania i zablokowane partie.

MODEL OPERACYJNY

Reguły, które porządkują realizację.

Te punkty należy dopasować do lokalizacji, zakresu umowy, procedur klienta i osób odpowiedzialnych za odbiór.

01

Stanowisko i standard pracy

Dla stanowiska określa się wejście, kolejność czynności, narzędzia, punkt jakości, ergonomię, czas cyklu i sposób przekazania produktu. Instrukcja obowiązuje w określonej rewizji i jest dostępna w miejscu pracy; pracownik potwierdza wdrożenie przed samodzielnym wykonywaniem zadania. Zmiana komponentu, przyrządu, opakowania lub kolejności pracy wymaga oceny wpływu na jakość i BHP przez właściciela procesu. Nieformalna wiedza operatora może wspierać doskonalenie, ale nie zastępuje zatwierdzonego standardu.

02

Wolumen, takt i plan zmiany

Plan zmiany przekłada zapotrzebowanie na liczbę stanowisk, materiał, przerwy, przezbrojenia i przewidywane straty. Takt jest punktem odniesienia, a nie zgodą na pominięcie kontroli lub pracy poza kompetencją. Lider monitoruje wykonanie, braki, przestój i ograniczenia wejścia; sygnał o niedostępnym materiale powinien pojawić się przed zatrzymaniem kolejnych stanowisk. Po zmianie odchylenia porównuje się z planem oraz przyczyną, rozdzielając problem wydajności od braku komponentu, awarii lub decyzji jakościowej.

03

Identyfikacja i ścieżka niezgodności

Wyrób w toku, wyrób zaakceptowany i materiał zablokowany powinny być odróżnialne na stanowisku oraz w ewidencji. Kontrola wizualna używa zatwierdzonych wzorców granicznych i warunków oświetlenia, a rework ma określoną instrukcję, kompetencję i ponowny odbiór. Operator nie zwalnia niezgodnego wyrobu samodzielnie. Zapis obejmuje identyfikator partii, rodzaj wady, liczbę sztuk, moment wykrycia i decyzję osoby odpowiedzialnej, tak aby klient mógł ocenić skalę i zapobiec dalszemu przepływowi.

04

Wydajność bez utraty jakości

Wskaźniki powinny rozróżniać czas produktywny, planowane przerwy, brak zlecenia, awarię, przezbrojenie i oczekiwanie na decyzję. Liczba sztuk nie wystarcza bez definicji produktu zaakceptowanego i momentu raportowania. Próbny okres mierzy bazę na reprezentatywnych zmianach, po czym można ocenić wąskie gardła i stabilność. Zmianę metody zatwierdza właściciel procesu po sprawdzeniu próby jakościowej i ryzyk; nagradzanie samej ilości mogłoby przesuwać problem na kolejny etap.

05

Przezbrojenia i start produkcji

Zmiana produktu, narzędzia lub materiału wymaga potwierdzenia wersji instrukcji, ustawień i próbki startowej. Kryteria zwolnienia pierwszej sztuki określa właściciel procesu.

06

Przestoje i eskalacja

Brak materiału, awaria, niezgodność i oczekiwanie na decyzję rejestruje się osobno. Uzgodniona ścieżka wskazuje, kto ocenia wpływ i zatwierdza wznowienie pracy.

OBSZARY ZASTOSOWANIA

Inne warunki.
Inny plan operacyjny.

Plan operacyjny dopasowujemy do warunków obiektu, branży i wymagań klienta.

01

Linie montażowe

Takt, balansowanie, wąskie gardła, ergonomia, dostawy materiału i kompletacja zestawów wpływają na przepustowość. Każda korekta taktu musi być zatwierdzona przez właściciela procesu.

02

Inspekcja i jakość

Kontrola wejściowa, międzyoperacyjna lub końcowa ma określoną próbę i reakcję. Mierniki błędów zależą od planu jakości i nie zastępują zwolnienia partii przez jakość.

03

Pakowanie i wysyłka

Stabilny pack-out, etykiety, identyfikacja, liczba sztuk i dokumenty muszą zgadzać się z wymaganiem odbiorcy. Zmiana rynku może wprowadzić nowe obowiązki informacyjne.

SCHEMAT REALIZACJI

Od rozpoznania
do wspólnego odbioru.

Etapy pomagają zdefiniować bramki kontroli, decyzje i przepływ informacji w projekcie.

  1. 01Plan i rewizja instrukcji
  2. 02Kontrola dostępności materiałów
  3. 03Przygotowanie stanowiska
  4. 04Wykonanie i samokontrola
  5. 05Kontrola partii oraz pakowanie
  6. 06Przekazanie danych i odchyleń
WEJŚCIEWYKONANIEODBIÓR

JAKOŚĆ, BEZPIECZEŃSTWO I ROLE

Standard pracy
i granice decyzji.

Osoby wykonujące zadanie, nadzorujące je oraz zatwierdzające wynik powinny być wskazane z imienia funkcji, zakresu i kanału eskalacji.

01

Dokument i wersja

Przy stanowisku dostępna jest zatwierdzona wersja instrukcji, kryteriów i wzorca. Usunięcie starej rewizji i potwierdzenie zapoznania ogranicza mieszanie standardów.

02

Pierwsza sztuka i kontrola procesu

Po starcie, przezbrojeniu lub zmianie materiału określa się pierwszą sztukę, sprawdzenie punktów krytycznych i osobę akceptującą powrót do serii.

03

Niezgodność i traceability

Oznaczenie, separacja, blokada, zakres partii, decyzja, rework i ponowna inspekcja tworzą ślad. Nie miesza się dobrych sztuk z podejrzaną partią bez zgody jakości.

04

BHP stanowiska

Ocena ergonomii, osłony, narzędzia, energia, transport materiału, szkolenie i zgłoszenie awarii należą do planu stanowiskowego. Zakres nie obejmuje naprawy urządzeń bez odrębnej kompetencji.

05

Utrzymanie narzędzi i urządzeń

Stan narzędzi, przyrządów i wyposażenia kontroluje się według instrukcji stanowiska. Usterkę lub brak wzorcowania zgłasza się przed wznowieniem pracy.

06

Zmiana wersji i przezbrojenie

Zmiana komponentu, opakowania, programu lub instrukcji wymaga potwierdzenia właściwej wersji i próbki startowej. Kryteria akceptacji zatwierdza właściciel procesu.

RAPORTOWANIE

Dane, które wyjaśniają przebieg.

Raportowanie skupia się na uzgodnionych wskaźnikach operacyjnych i jakościowych.

  1. 01

    wykonanie planu, wolumen dobry, odrzuty i braki w uzgodnionej jednostce

  2. 02

    przestoje z kategorią przyczyny, czasem i właścicielem działania

  3. 03

    niezgodności, sortowania, rework i status zwolnienia partii

  4. 04

    stan materiałów, braki i ryzyko zatrzymania następnej zmiany

  5. 05

    wynik audytu stanowiska i status działań korygujących

ROZPOCZĘCIE PROJEKTU

Najpierw rozpoznanie.
Potem uruchomienie.

Plan prac i oferta powstają po weryfikacji lokalizacji, dokumentów, odpowiedzialności, wymagań jakościowych i realnej dostępności zasobów.

  1. 01

    Dane wejściowe

    Opis wyrobu, procesu, takt, wolumeny i kalendarz zmian.

  2. 02

    Rozpoznanie

    Aktualne instrukcje, wersje, wzorce, kryteria akceptacji i plan jakości.

  3. 03

    Podział odpowiedzialności

    Mapa odpowiedzialności za materiał, maszynę, parametry i decyzje jakości.

  4. 04

    Projekt procesu

    Ustalenie szkolenia, PPE, dostępów, materiałów, zgłoszeń i przepływu partii.

  5. 05

    Pilotaż

    Próba pierwszej sztuki/serii, uzgodnienie rejestru oraz plan eskalacji.

  6. 06

    Przegląd

    Przegląd danych z uruchomienia i zatwierdzenie stabilnego trybu pracy.

FAQ

Najczęstsze pytania.

Odpowiedzi opisują sposób organizacji usługi, kluczowe ustalenia i zasady współpracy właściwe dla danej kategorii.

Jak przebiega uruchomienie obsługi procesu?

Uzgadnia się standard pracy, zasoby, szkolenie, materiały, punkty jakości, ewidencję i kryteria odbioru, a następnie weryfikuje przebieg na uzgodnionym etapie startowym. Warto również uwzględnić standard pracy, zasoby i bramki jakości na starcie. Każdy etap powinien mieć aktualną instrukcję, wskazanego właściciela i kryterium zakończenia. Zapisy jakościowe należy prowadzić według systemu obowiązującego u klienta. Zmiana materiału, procesu lub wymagań odbioru wymaga weryfikacji przed dalszą produkcją.
Jak zarządza się instrukcjami stanowiskowymi?

Przy stanowisku obowiązuje zatwierdzona wersja dokumentu. Zmiany zatwierdza właściciel procesu i komunikuje osobom wykonującym zadanie. Warto również uwzględnić wersję instrukcji i proces zatwierdzania zmian. Każdy etap powinien mieć aktualną instrukcję, wskazanego właściciela i kryterium zakończenia. Zapisy jakościowe należy prowadzić według systemu obowiązującego u klienta. Zmiana materiału, procesu lub wymagań odbioru wymaga weryfikacji przed dalszą produkcją.
Jak postępuje się z wyrobem niezgodnym?

Wyrób oznacza się i oddziela, a decyzję o sortowaniu, poprawie lub zwolnieniu podejmuje uprawniona osoba zgodnie z planem jakości. Warto również uwzględnić identyfikację, segregację i autoryzację decyzji o wyrobie. Każdy etap powinien mieć aktualną instrukcję, wskazanego właściciela i kryterium zakończenia. Zapisy jakościowe należy prowadzić według systemu obowiązującego u klienta. Zmiana materiału, procesu lub wymagań odbioru wymaga weryfikacji przed dalszą produkcją.
Jak raportuje się przestoje?

Uzgadnia się kategorie, źródło czasu, moment rozpoczęcia i zakończenia oraz właściciela dalszego działania. Raport rozróżnia przyczyny zależne i zewnętrzne. Warto również uwzględnić definicje zdarzeń, źródło czasu i właściciela działania. Każdy etap powinien mieć aktualną instrukcję, wskazanego właściciela i kryterium zakończenia. Zapisy jakościowe należy prowadzić według systemu obowiązującego u klienta. Zmiana materiału, procesu lub wymagań odbioru wymaga weryfikacji przed dalszą produkcją.
Jak utrzymuje się identyfikowalność partii?

Zapisy łączą materiał, operację, stanowisko, zmianę i wyrób według systemu klienta. Niezgodności oraz poprawki pozostawiają czytelny ślad. Warto również uwzględnić powiązanie materiału, operacji, zmiany i wyrobu. Każdy etap powinien mieć aktualną instrukcję, wskazanego właściciela i kryterium zakończenia. Zapisy jakościowe należy prowadzić według systemu obowiązującego u klienta. Zmiana materiału, procesu lub wymagań odbioru wymaga weryfikacji przed dalszą produkcją.

Jakie dane pomogą zaplanować proces?

Warto przekazać rodzaj produktu i operacji, wolumen, liczbę zmian, instrukcje, wymagania jakościowe, układ stanowisk i odpowiedzialność za decyzje. Warto również uwzględnić wolumeny, układ stanowisk i parametry jakościowe. Każdy etap powinien mieć aktualną instrukcję, wskazanego właściciela i kryterium zakończenia. Zapisy jakościowe należy prowadzić według systemu obowiązującego u klienta. Zmiana materiału, procesu lub wymagań odbioru wymaga weryfikacji przed dalszą produkcją.

KONTAKT BIZNESOWY

Porozmawiajmy o procesie.

+48 666 304 080
BIURA RALEN GROUP · POLSKA
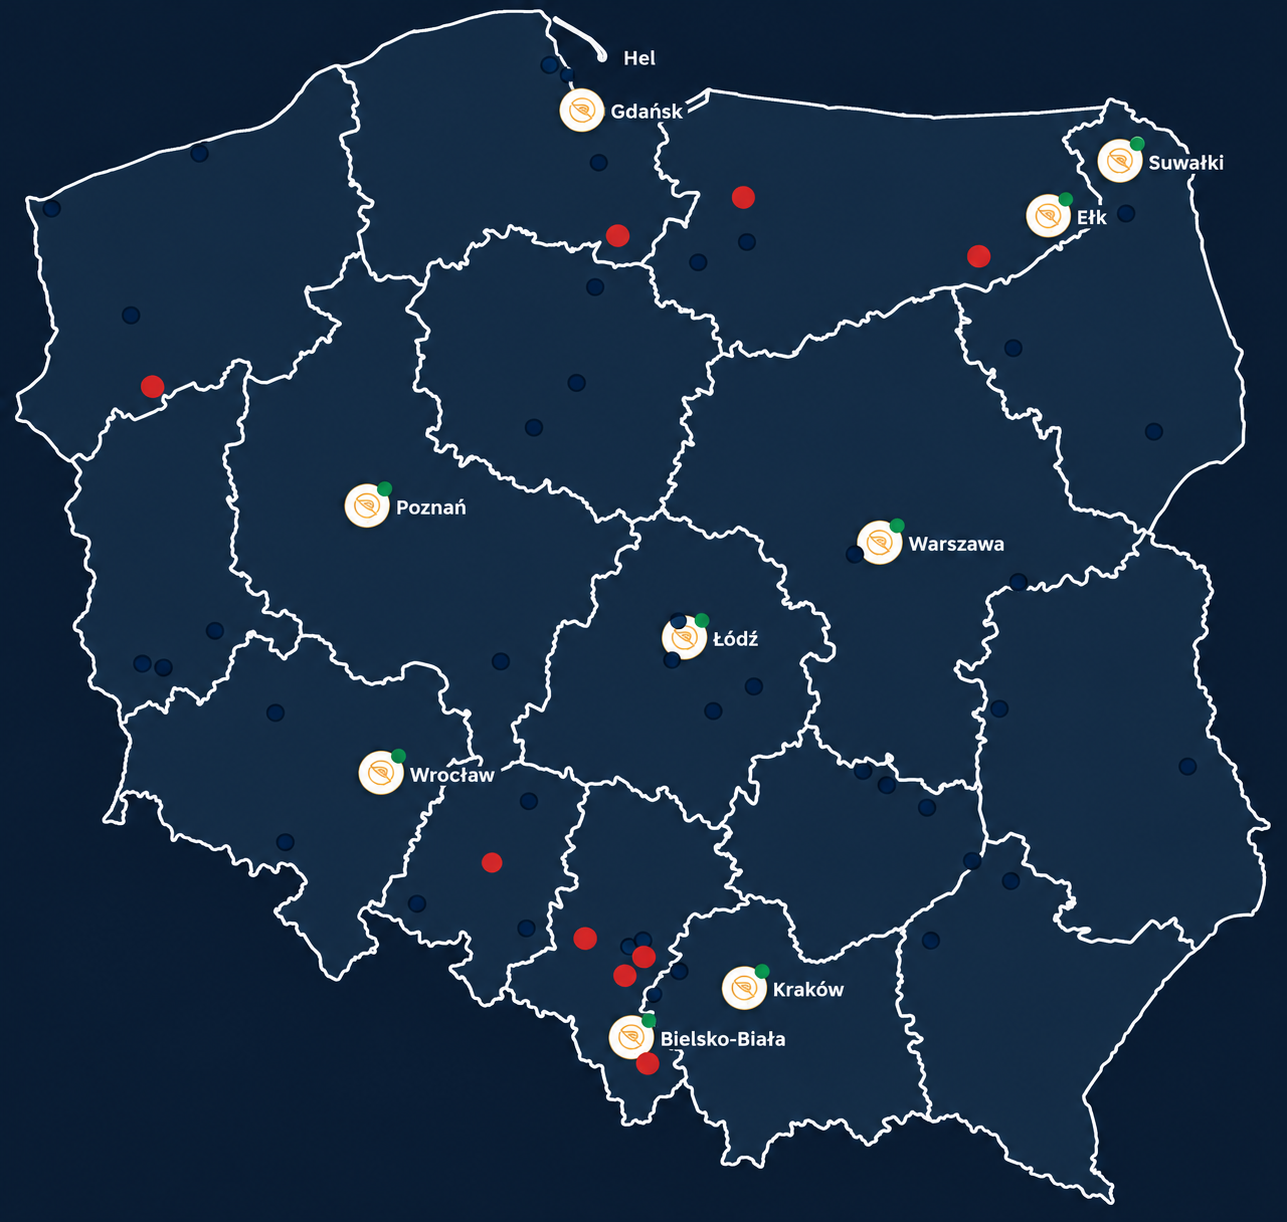
Mapa Polski z podziałem na województwa i oznaczonymi biurami Ralen Group w Gdańsku, Suwałkach, Ełku, Poznaniu, Warszawie, Łodzi, Wrocławiu, Krakowie i Bielsku-Białej.

Wysyłka online nie jest aktywna. Skontaktuj się telefonicznie: +48 666 304 080.

Biura Ralen Group i Works4You

Polska · Ukraina

Biura Ralen Group i Works4You: Bielsko-Biała, Ełk, Warszawa, Suwałki, Gdańsk, Poznań, Wrocław, Kraków, Łódź, Lwów, Winnica, Kijów
Biura Ralen Group i Works4You

Polska

  • Bielsko-Biała
  • Ełk
  • Warszawa
  • Suwałki
  • Gdańsk
  • Poznań
  • Wrocław
  • Kraków
  • Łódź

Ukraina

  • Lwów
  • Winnica
  • Kijów